钢材热轧之后表层容易形成脱碳层,脱碳层硬度下降、力学性能变差,如果残留会影响后续热处理成品质量,
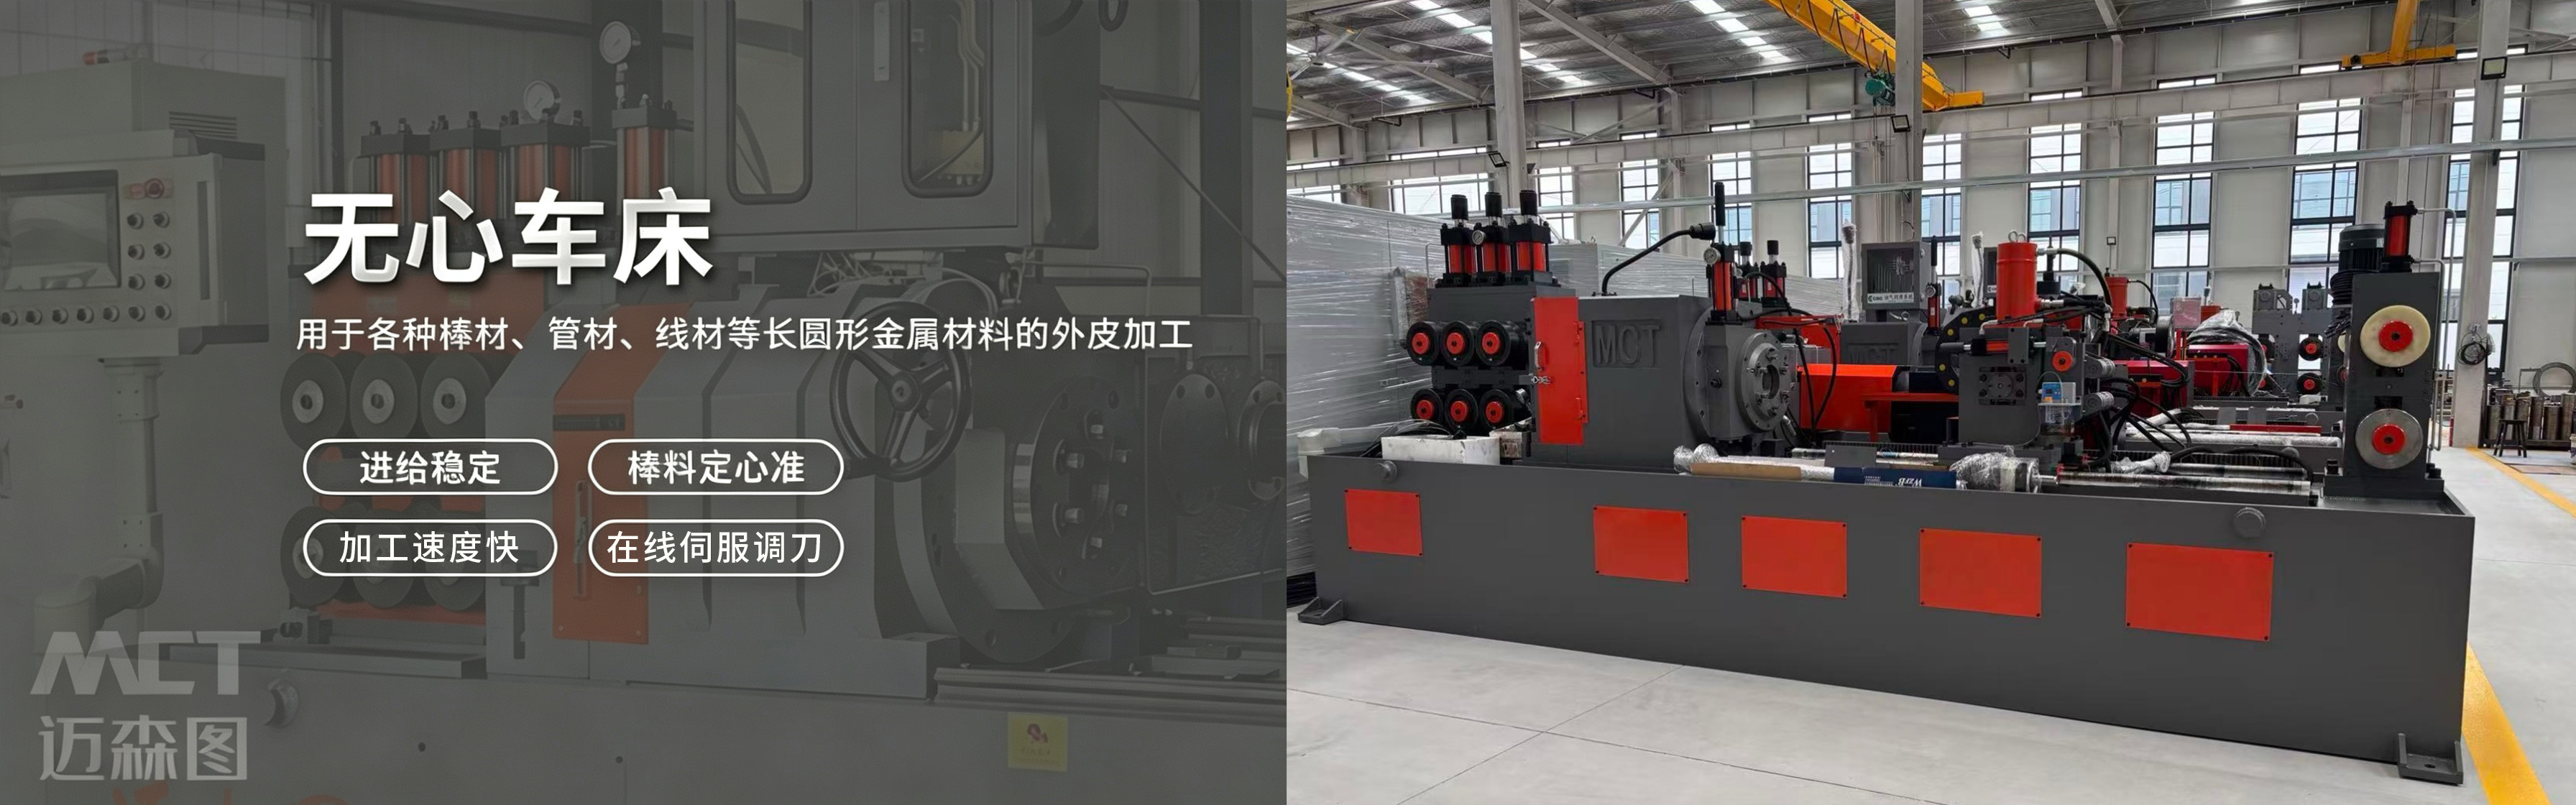
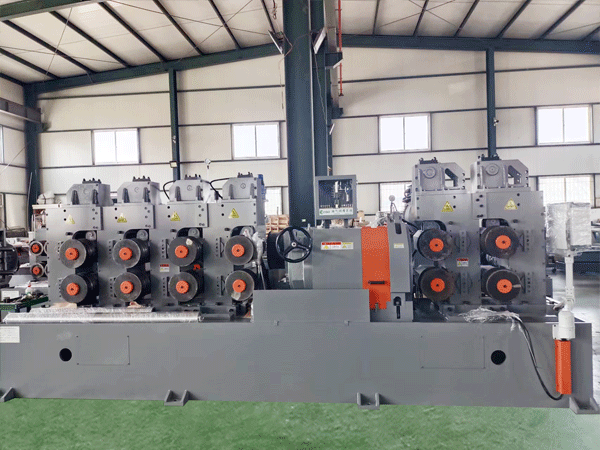
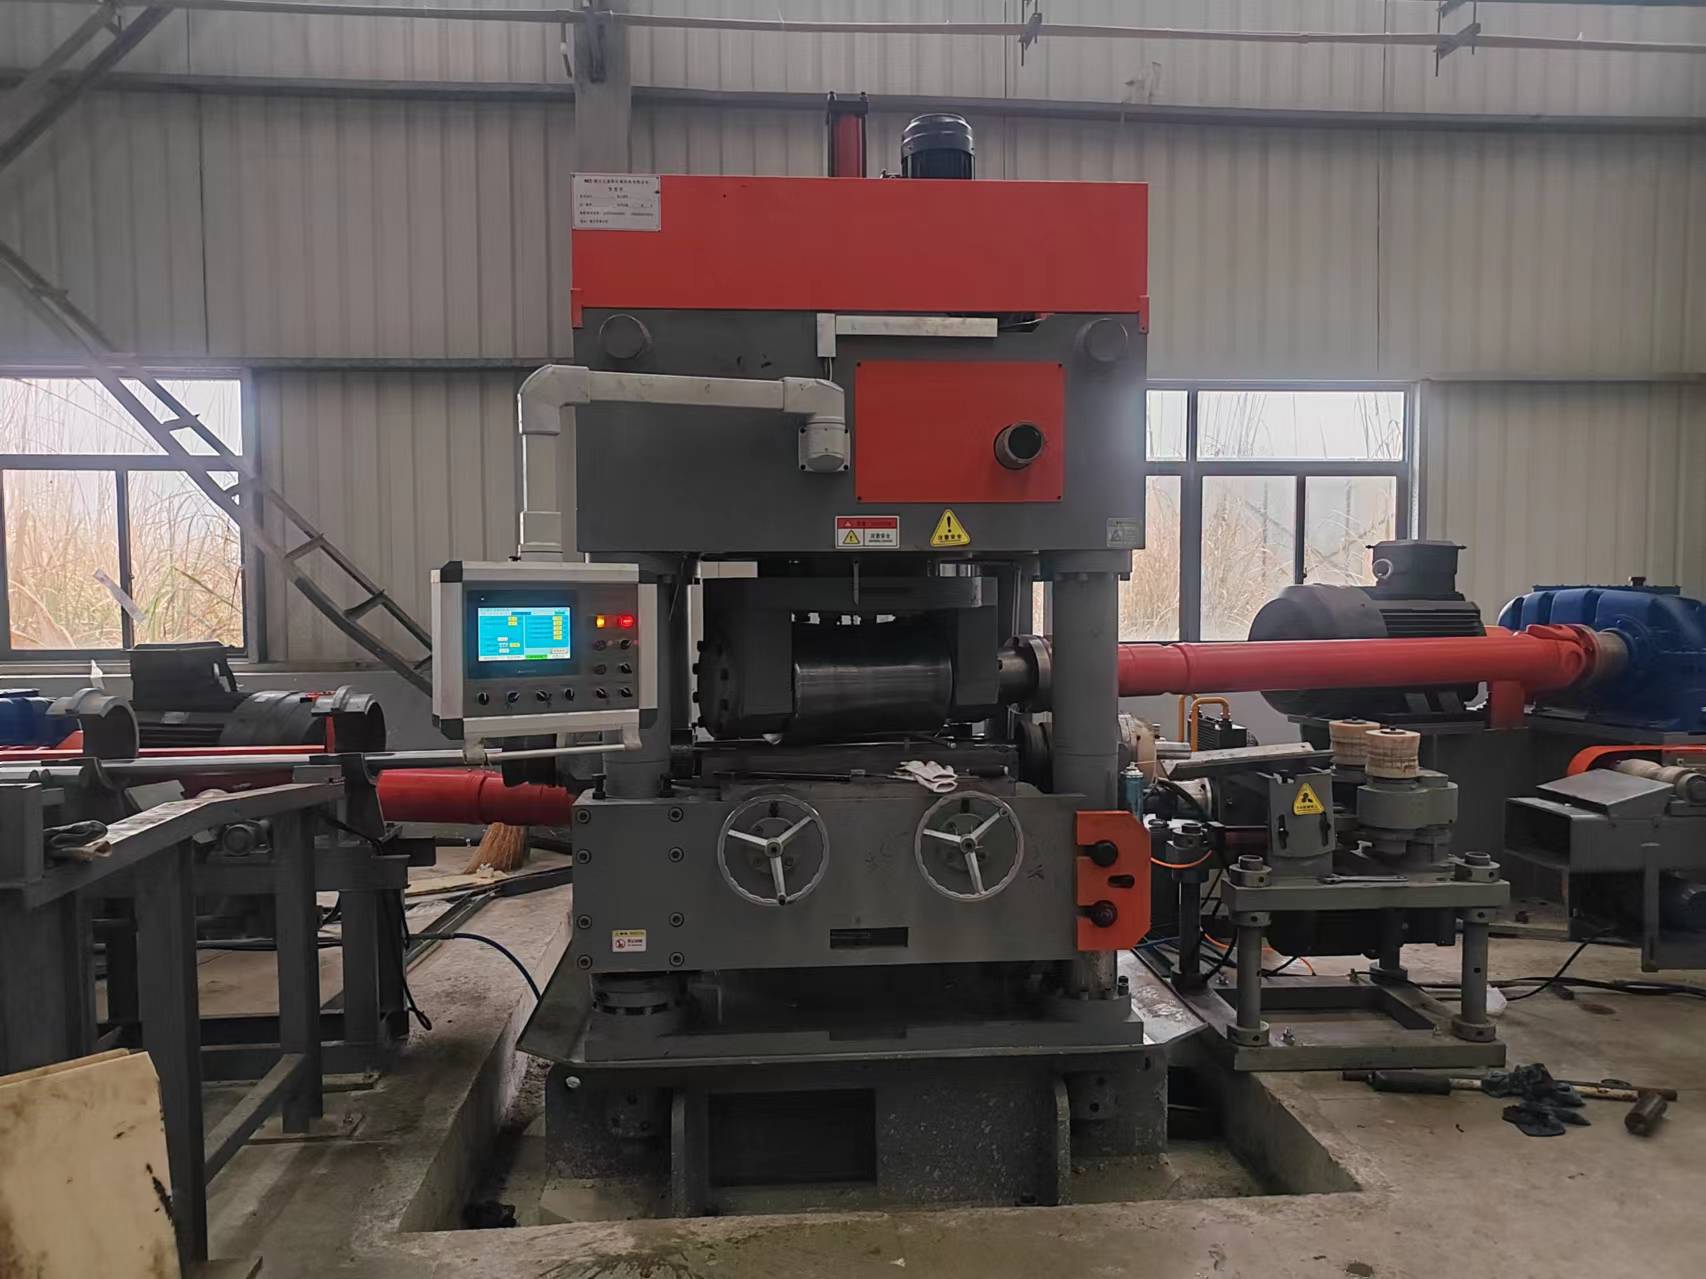
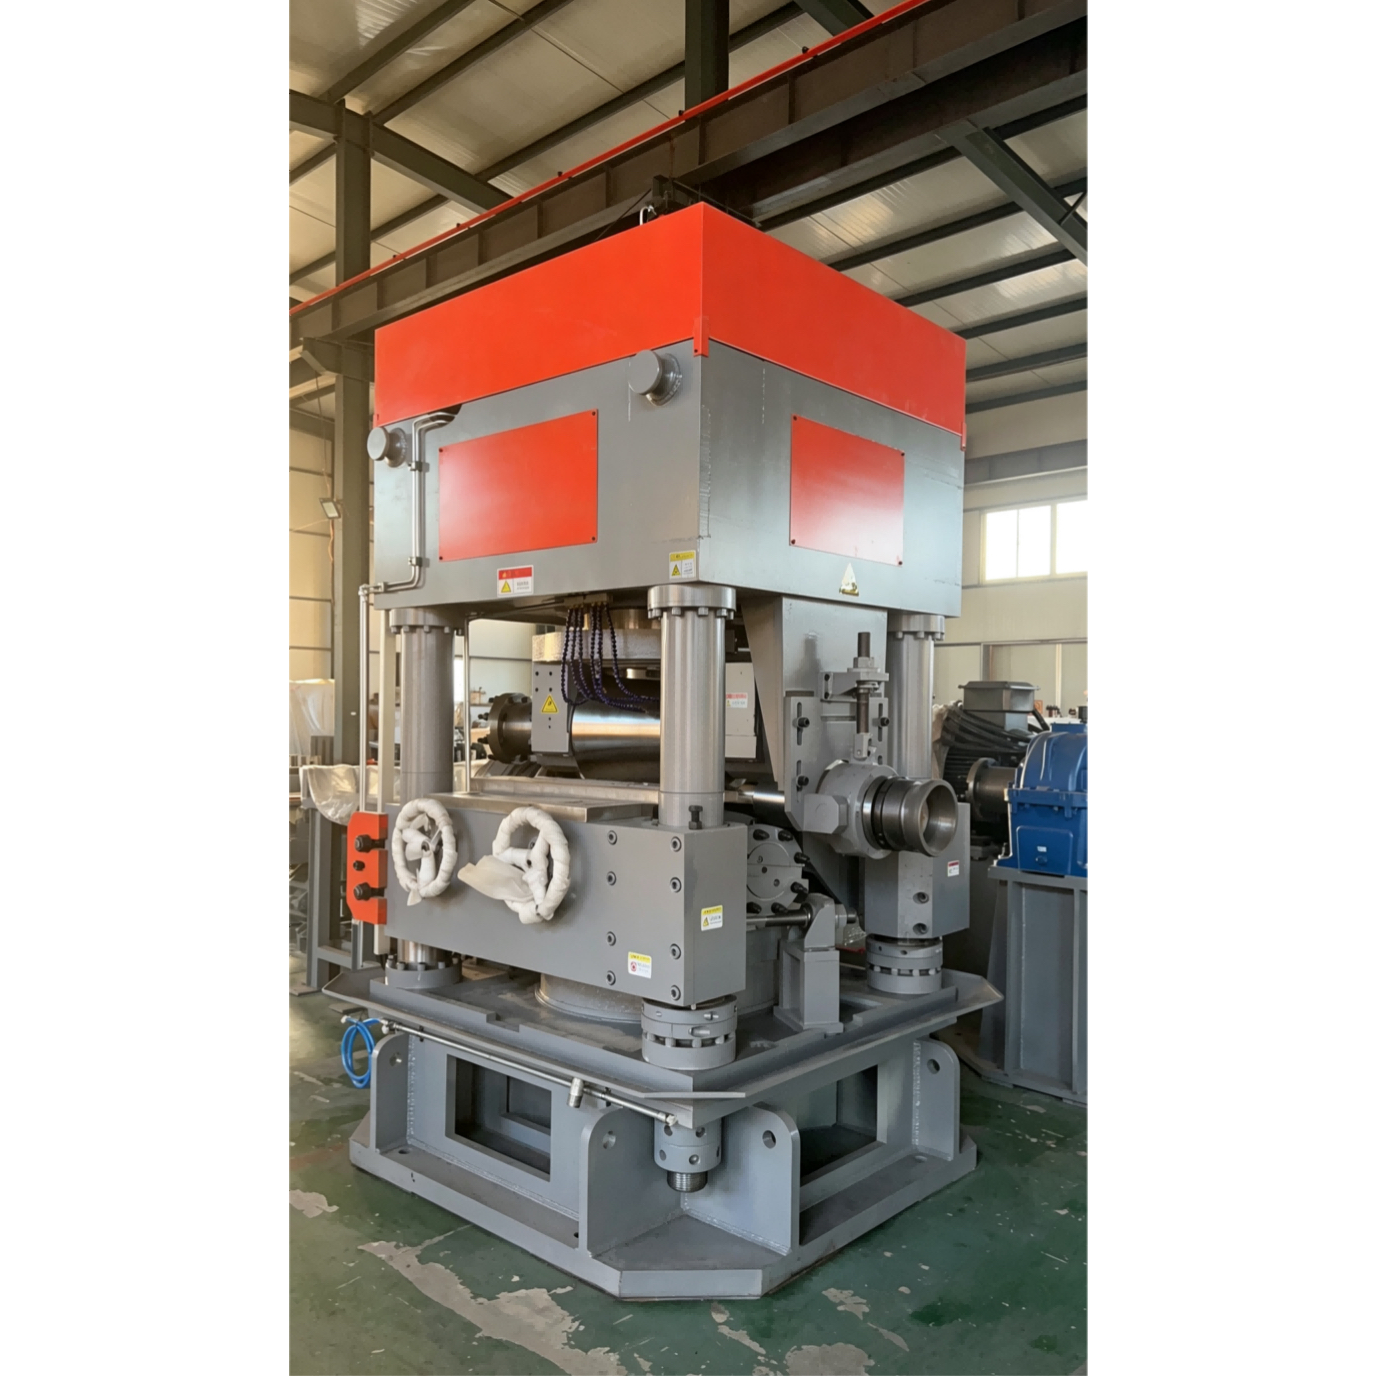
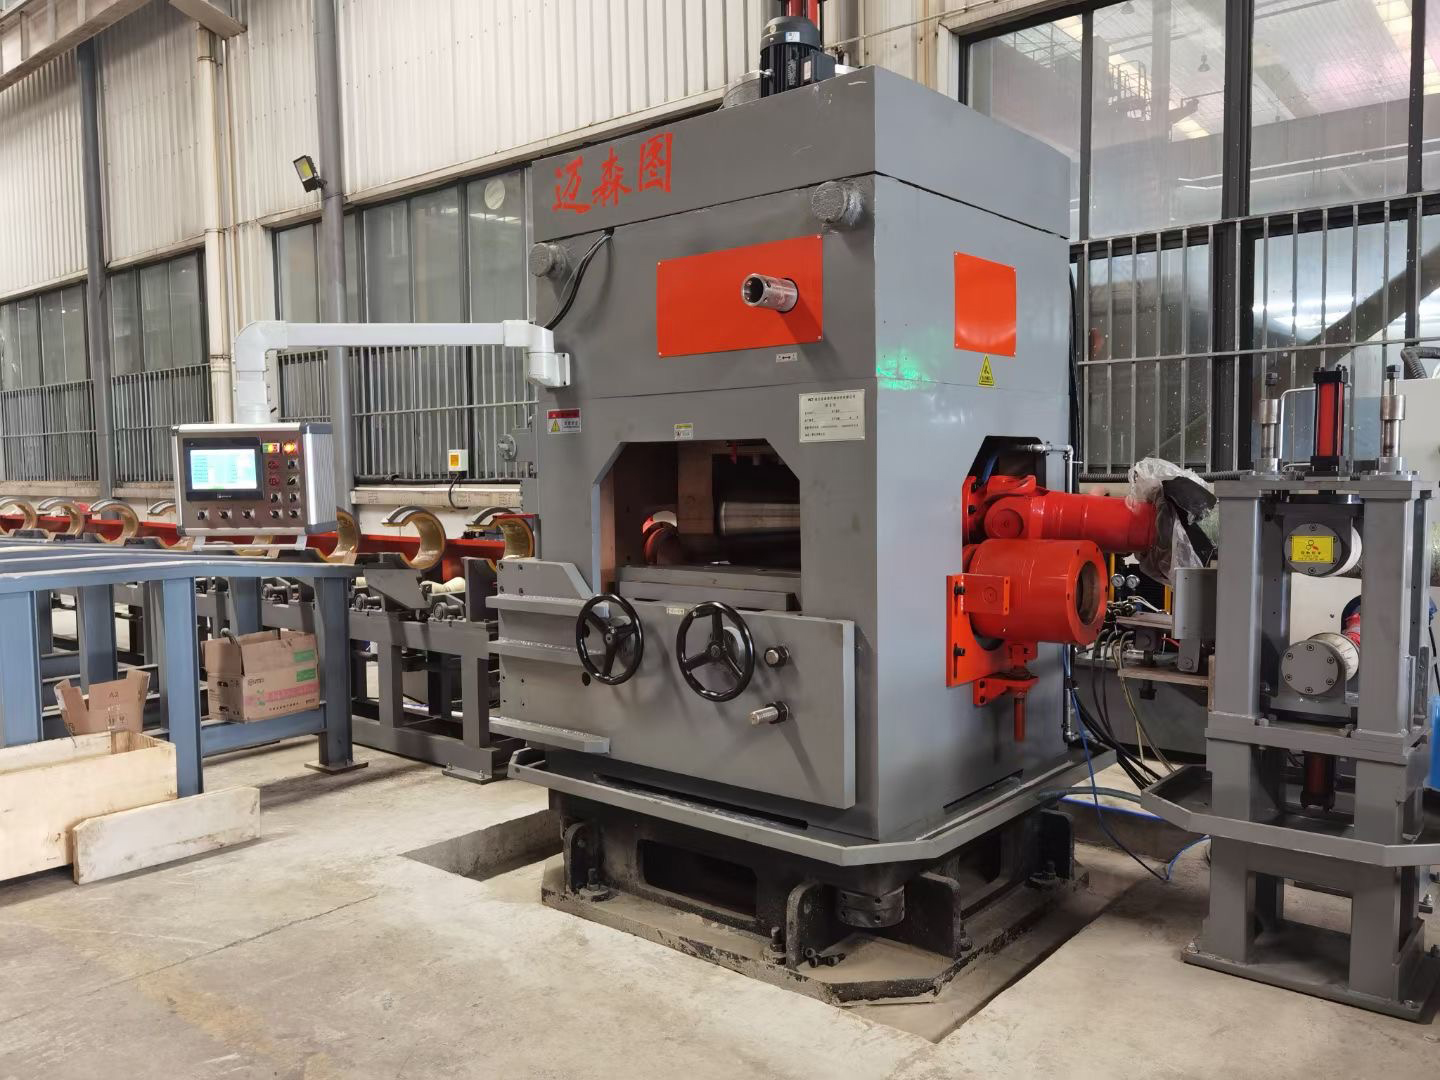
无心车床是去除棒材表面脱碳层的常用设备,
无心车床想要清除脱碳层,同时保证加工后圆度、尺寸精度达标,需要从切削参数、刀具方案、工装调整、来料预处理等多方面进行适配优化,恢复基体材料原有金相性能,发挥无心车床扒皮除缺陷的作用。
首先要准确核算脱碳层深度,以此确定无心车床单边切削余量。不同材质、轧制工艺的棒材,脱碳厚度存在差异,余量过小会导致脱碳层去除不完善,局部表层依然存在贫碳组织;切削余量过大,会增加切削负荷,加快刀具损耗,还容易造成棒材抖动,尺寸失稳。无心车床在投产前取样检测脱碳深度,在该基础上预留合理余量,保证切削深度能够完整覆盖脱碳层范围,同时兼顾无心车床切削负载上限,避免超负荷运行带来振动。
刀具体系优化是无心车床应对脱碳层切削的核心。脱碳层下方基材硬度更高,表层与芯部材料硬度不均匀,切削时交变受力明显,容易出现崩刀、刃口磨损过快。无心车床选用韧性、耐磨性匹配的硬质合金刀具,优化刀尖圆弧角度,降低切削冲击。刃口做好钝化处理,消除微小缺口,防止切削不均时刃口快速破损;针对高强度合金钢,可选用涂层刀具,提升耐高温磨损能力,适应断续切削带来的载荷变化,保证无心车床持续稳定扒皮。
工装定位与支撑结构调整必不可少。脱碳层分布不均匀的棒材,表层软硬不一,切削阻力持续变化,容易引发棒材跳动,影响圆度。调整无心车床托板高度、导向轮压紧力,稳定工件回转,减小径向跳动。托板工作面选用耐磨材质,避免磨损后定位偏移;导向轮摩擦力控制适中,既保证工件平稳回转,又不会挤压棒材造成形变,维持三点定位结构稳定,让无心车床切削深度保持均匀,防止局部脱碳层残留。
切削冷却与排屑方案同步配套优化。切削脱碳层时切削热更高,高温会加速刀具磨损,还会让工件表层产生二次氧化。无心车床配套充足冷却润滑系统,冷却液持续冲向切削区域,带走热量,同时起到润滑作用,降低切削阻力。优化排屑通道,依靠冷却液冲刷,及时带走切削产生的带状切屑,防止铁屑卡在托板、刀盘间隙,划伤已加工表面,干扰无心车床的切削状态。
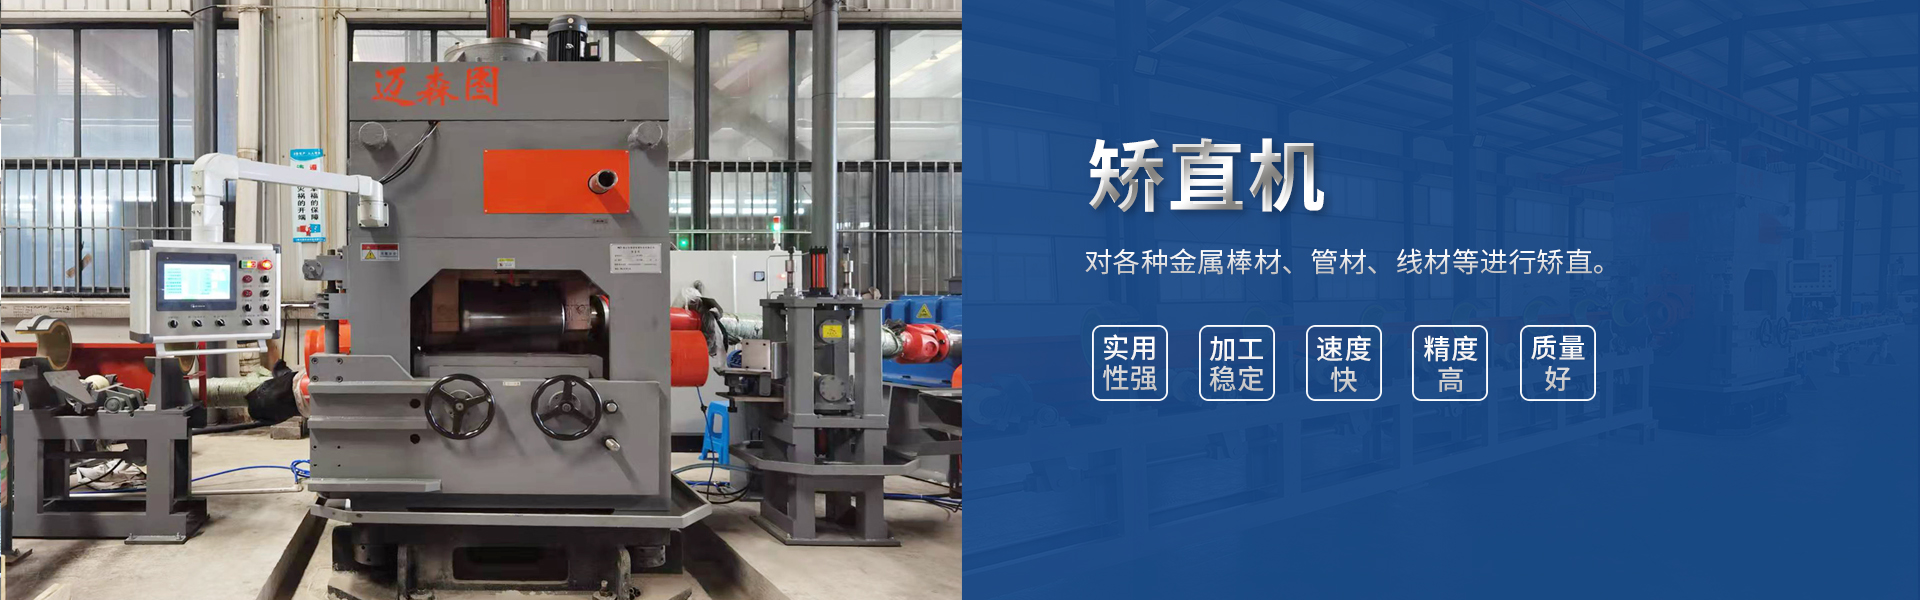
来料预处理与工艺管控同样重要。弯曲超差的棒材,脱碳层切削余量会各处不均,所以进入无心车床之前先经过矫直工序,保证棒材直线度达标。控制进给速度与主轴转速,进给过快会切削不充分,转速过高加大热损耗,需要根据脱碳情况匹配切削参数。
完成加工后抽检金相组织,核查脱碳层是否完全去除,持续优化参数。合理把控切削余量、优选刀具、校准工装、配套冷却,能够让无心车床有效清除棒材脱碳层,保障无心车床加工后的棒材金相均匀,满足后续热处理工艺要求。
相关标签: